Système d’aspiration centralisée industrielle : avantages mesurables pour vos ateliers
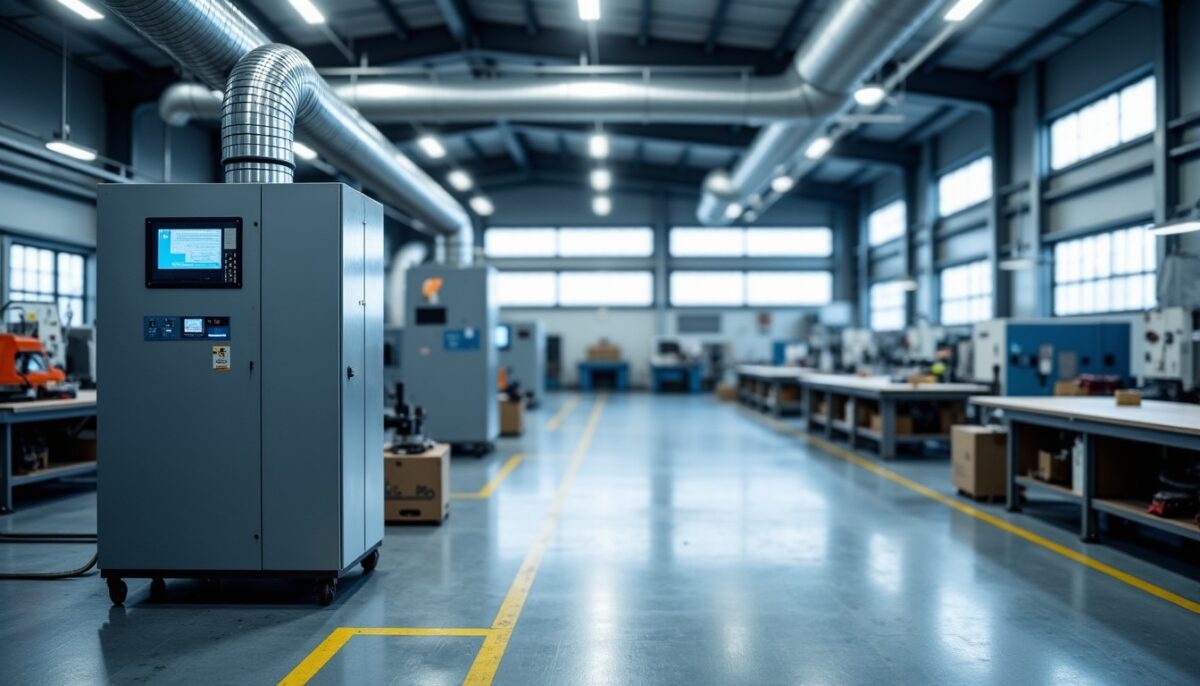
Un atelier propre ne dépend pas seulement des équipes de nettoyage. Le système d’aspiration centralisée industrielle structure le captage des poussières à la source, au bon débit, au bon endroit.
Quels avantages se traduisent réellement en coûts, en sécurité et en continuité d’activité ? Voici une lecture chiffrée et pragmatique.
A lire en complément : Licence de débit de boissons : comprendre la réglementation avant d’ouvrir sans erreurs
En bref
- Le nettoyage centralisé capte les particules à la source via un réseau fixe et une centrale
- La réduction des dépôts limite des risques d’incendie et améliore la conformité hygiène-sécurité
- La productivité progresse grâce au raccordement multi-postes/machines et aux prises réparties
- La maintenance se pilote mieux, avec un suivi des filtres et des débits
- Les gains dépendent du dimensionnement, du plan de captage et du type de matière aspirée
Mieux comprendre le principe d un système d aspiration centralisée industrielle
Un système d’aspiration centralisée industrielle relie des points de captage à une unité centrale. Le réseau aspire les poussières, copeaux et résidus dès leur émission, puis les envoie vers une étape de séparation et de filtration.
Lire également : Licence de débit de boissons : comprendre la réglementation avant d’ouvrir sans erreurs
Le nettoyage centralisé vise un débit stable au niveau des prises, afin de maintenir l’efficacité sur plusieurs postes. L’architecture permet aussi d’intégrer des raccordements pour des machines variées.
Le dimensionnement dépend des flux réels, de la granulométrie et des contraintes de production. Une analyse préalable réduit les surcoûts et évite les débits insuffisants à certains postes.
À retenir : une bonne conception combine captage local, filtration adaptée et régulation des performances.
- Captage : prises fixes ou flexibles au plus près de la source
- Transport pneumatique : tuyauteries avec vitesses adaptées aux particules
- Pré-séparation : séparation grossière selon le procédé
- Filtration : filtres adaptés aux poussières et aux exigences d’émission
| Élément | Rôle opérationnel | Impact mesurable |
|---|---|---|
| Prises de captage | Collecte au plus près des machines | Moins de retombées sur sol et surfaces |
| Réseau de tuyauteries | Transport des particules vers la centrale | Débits stables, meilleure efficacité par poste |
| Filtration et séparateurs | Retenir les poussières fines | Qualité d’air, conformité émissions internes |
| Régulation | Adapter la puissance d’aspiration aux usages | Réduction de la consommation et des à-coups |
Quels gains pratiques peut-on attendre sur l atelier ?
Les gains proviennent d’un traitement plus rapide des poussières et d’une baisse du nettoyage manuel. Sur un site de fabrication, les interruptions liées aux pannes d’accessoires portatifs peuvent aussi reculer, car l’aspiration reste centralisée.
Dans la logistique industrielle, les dépôts de particules sur sols influencent la circulation et les reprises de manutention. En réduisant ces dépôts, le système d’aspiration centralisée industrielle améliore la fluidité quotidienne.
Le bénéfice reste conditionné par le plan de captage. Une prise mal placée ou un débit sous-dimensionné limite les résultats et peut déplacer la poussière au lieu de la capter.
Ergonomie et continuité de service pour les opérateurs
La centralisation limite le déplacement d’aspirateurs autonomes et réduit les gestes répétitifs. Les opérateurs gagnent en temps, car le raccordement multi-postes/machines simplifie les changements de tâche.
Sur des lignes de découpe et d’usinage, cette organisation diminue les périodes de micro-arrêts pour “rattraper” les zones sales. Elle facilite aussi la formation, car les règles d’usage se standardisent.
Encombrement réduit autour des machines
Le stockage d’équipements portatifs s’efface partiellement. Le tour d’une machine devient plus lisible, ce qui améliore l’accès aux maintenance préventives et réduit le risque de collisions.
La réduction d’encombrement s’accompagne d’une meilleure tenue des zones de passage. Elle influence directement les contrôles internes et le respect des standards d’atelier.
Qualité de l environnement de travail et niveaux sonores
Une centrale peut être installée dans une zone technique avec traitement acoustique. Le bruit perçu près des postes peut donc baisser, même si la centrale reste active.
Cette approche devient utile pour les ateliers où les cycles sont longs. Les exigences de santé au travail imposent de maîtriser aussi l’exposition au bruit et à la poussière.
Le nettoyage centralisé réduit-il vraiment les risques d incendie ?
Oui, quand il traite efficacement les accumulations de poussières avant qu’elles ne s’épaississent. Dans plusieurs secteurs, les dépôts relargent des particules combustibles et augmentent la probabilité d’amorçage.
Le nettoyage centralisé contribue à limiter ces dépôts par une extraction continue ou déclenchée par zones. Il réduit aussi les interventions tardives, souvent associées à une accumulation déjà critique.
Le niveau de risque dépend du matériau : poussières métalliques, organiques ou issues de résines n’obéissent pas aux mêmes scénarios d’inflammation.
Cas d usage : chimie, métallurgie et agroalimentaire
Les secteurs confrontés à des atmosphères potentiellement explosives exigent une maîtrise globale. Le système d’aspiration centralisée industrielle s’intègre alors à la stratégie de prévention, avec ventilation et gestion des sources d’ignition.
Dans une usine de transformation alimentaire, les farines et résidus organiques imposent une extraction régulière. Dans l’usinage de métaux, les copeaux et poussières métalliques exigent des filtres adaptés et un suivi de colmatage.
Limites et conditions de réussite
Une filtration inadaptée peut augmenter la recirculation interne. Un réseau mal conçu peut aussi provoquer des dépôts dans les tuyauteries, ce qui reporte le risque vers l’installation.
Le succès repose sur des procédures : contrôle des débits, inspection des lignes et gestion des bourrages. Une centrale sans plan de maintenance perd rapidement ses performances.
Erreurs fréquentes à éviter
- Dimensionner “au feeling” au lieu d’analyser les flux réels par poste
- Ignorer la granulométrie et choisir des filtres non adaptés au type de poussière
- Oublier la régulation et laisser l’aspiration fonctionner hors plage utile
- Ne pas prévoir l’accès pour inspection intérieure des conduits
- Confondre captage ponctuel et stratégie de nettoyage centralisé à l’échelle du site
Exemple concret : chez Daimler Truck, les démarches de maîtrise des poussières s’appuient sur des approches industrielles intégrées de sécurité et de maintenance. Les résultats restent liés au suivi opérationnel et à la formation des équipes.
Comment dimensionner et déployer un système d aspiration pour obtenir des résultats
Le dimensionnement commence par la cartographie des sources : machines, phases de production et moments d’émission. Cette étape fixe les besoins en débit, la stratégie de captage et les exigences de filtration pour chaque zone.
Ensuite, le déploiement doit organiser le raccordement multi-postes/machines sans créer d’impasse logistique. Une prise mal calibrée peut générer des pertes de performance et réduire l’efficacité du nettoyage centralisé.
Un suivi de performance réduit les dérives : mesure de pression différentielle, contrôle des débits et plan d’entretien des filtres.
Étapes de déploiement, du diagnostic au pilotage
Le diagnostic établit le “profil poussières” et identifie les contraintes ATEX. L’étape suivante formalise le réseau, la filtration et la régulation. Enfin, l’exploitation crée un cycle de maintenance et de contrôle.
En pratique, les sites ayant automatisé le suivi obtiennent une baisse du colmatage non planifié. Ils limitent aussi les interventions urgentes liées aux variations de production.
Tableau récapitulatif des profils et décisions
| Profil | Objectif prioritaire | Décision clé |
|---|---|---|
| Responsable maintenance | Réduire les arrêts | Planifier l’inspection des conduits et le remplacement filtres |
| HSE / prévention | Limiter les risques | Adapter filtration et stratégie d’extraction aux matières |
| Production | Stabiliser le rythme | Réguler la puissance d’aspiration selon les postes actifs |
| Direction industrielle | Maîtriser les coûts totaux | Comparer CAPEX et coûts maintenance via indicateurs suivi |
Quelles données récentes soutiennent les bénéfices attendus
Les approches de maîtrise des poussières et de la sécurité au travail progressent avec des exigences renforcées et des retours d’expérience. Le cadre européen impose une évaluation des risques et une prévention fondée sur des mesures opérationnelles.
Côté émissions industrielles et air intérieur, les référentiels de l’EN 1822 et les pratiques de filtration visent à limiter le relargage de particules fines. Les performances mesurées se traduisent par une meilleure stabilité de l’environnement de travail.
La performance réelle dépend du suivi : sans contrôle des débits et de la pression différentielle, les gains se dégradent sur la durée.
Sources utiles (références générales, à rapprocher de votre cas) :
- NIOSH, études sur la prévention des expositions aux poussières en milieu industriel, mises à jour récentes (2023-2024).
- European Agency for Safety and Health at Work, analyses sur la gestion des risques et la prévention, publications 2023-2024.
- NFPA (notamment NFPA 654), recommandations relatives aux poussières combustibles et à la prévention des incendies par maîtrise des accumulations, éditions récentes (2022-2024).
La prévention des incendies liés aux poussières repose d’abord sur la réduction des dépôts et sur une stratégie d’aspiration réellement dimensionnée au risque.
Vers quel cadre de conformité et de pilotage opérationnel orienter votre projet
Un système d’aspiration centralisée industrielle s’inscrit dans un cadre de conformité et de gestion des risques. L’objectif consiste à prouver la maîtrise du captage, de la filtration et des procédures d’entretien.
Le pilotage opérationnel inclut des indicateurs : état filtres, temps de cycle de nettoyage, contrôles de pression et traçabilité des interventions. Ces éléments rendent les performances auditables.
Pour les ateliers en évolution, la modularité est un avantage. Elle permet d’ajouter des prises ou d’adapter des lignes quand les machines changent.
Exemple : lors d’une refonte d’atelier chez PSA (site industriel en France), les démarches d’amélioration continue ont souvent intégré la maîtrise des sources de contamination et la standardisation des flux. Le nettoyage centralisé devient alors un volet d’hygiène et de sécurité.
Quels matériaux peuvent être aspirés par un système centralisé industriel ?
Le système d’aspiration centralisée industrielle gère des poussières, copeaux et résidus variés, sous réserve de filtration et de vitesses adaptées. La granulométrie, l’humidité et la combustibilité conditionnent le choix des composants.
Quel est le principal levier pour mesurer le succès du nettoyage centralisé ?
Le succès se mesure par la stabilité des débits au niveau des prises et par la réduction des dépôts sur zones. La pression différentielle des filtres, associée à des contrôles de colmatage, donne une lecture fiable de la performance.
Faut-il arrêter la production pour installer une aspiration centralisée ?
Le déploiement peut être fractionné en phases. Les travaux de tuyauterie et les raccordements se planifient souvent hors production, tout en conservant des zones en activité. Une coordination de planning limite les arrêts.
Comment éviter la recirculation des poussières dans l atelier ?
La recirculation diminue avec une filtration appropriée et un réseau sans fuites. Le contrôle d’étanchéité, le dimensionnement des conduits et le suivi du colmatage restent décisifs pour maintenir le nettoyage centralisé efficace.
Quels indicateurs aideront la maintenance à réduire les coûts totaux ?
Les coûts baissent lorsque le suivi préventif remplace l’urgence. Les indicateurs utiles incluent heures de fonctionnement, états filtres, alertes de pression différentielle et temps d’intervention. Ces données permettent d’anticiper les remplacements.
Vous cherchez un système d’aspiration centralisée industrielle réellement utile sur votre site ? Commencez par analyser vos sources de poussières, puis formalisez un plan de captage et de maintenance. Le nettoyage centralisé devient alors un levier mesurable.